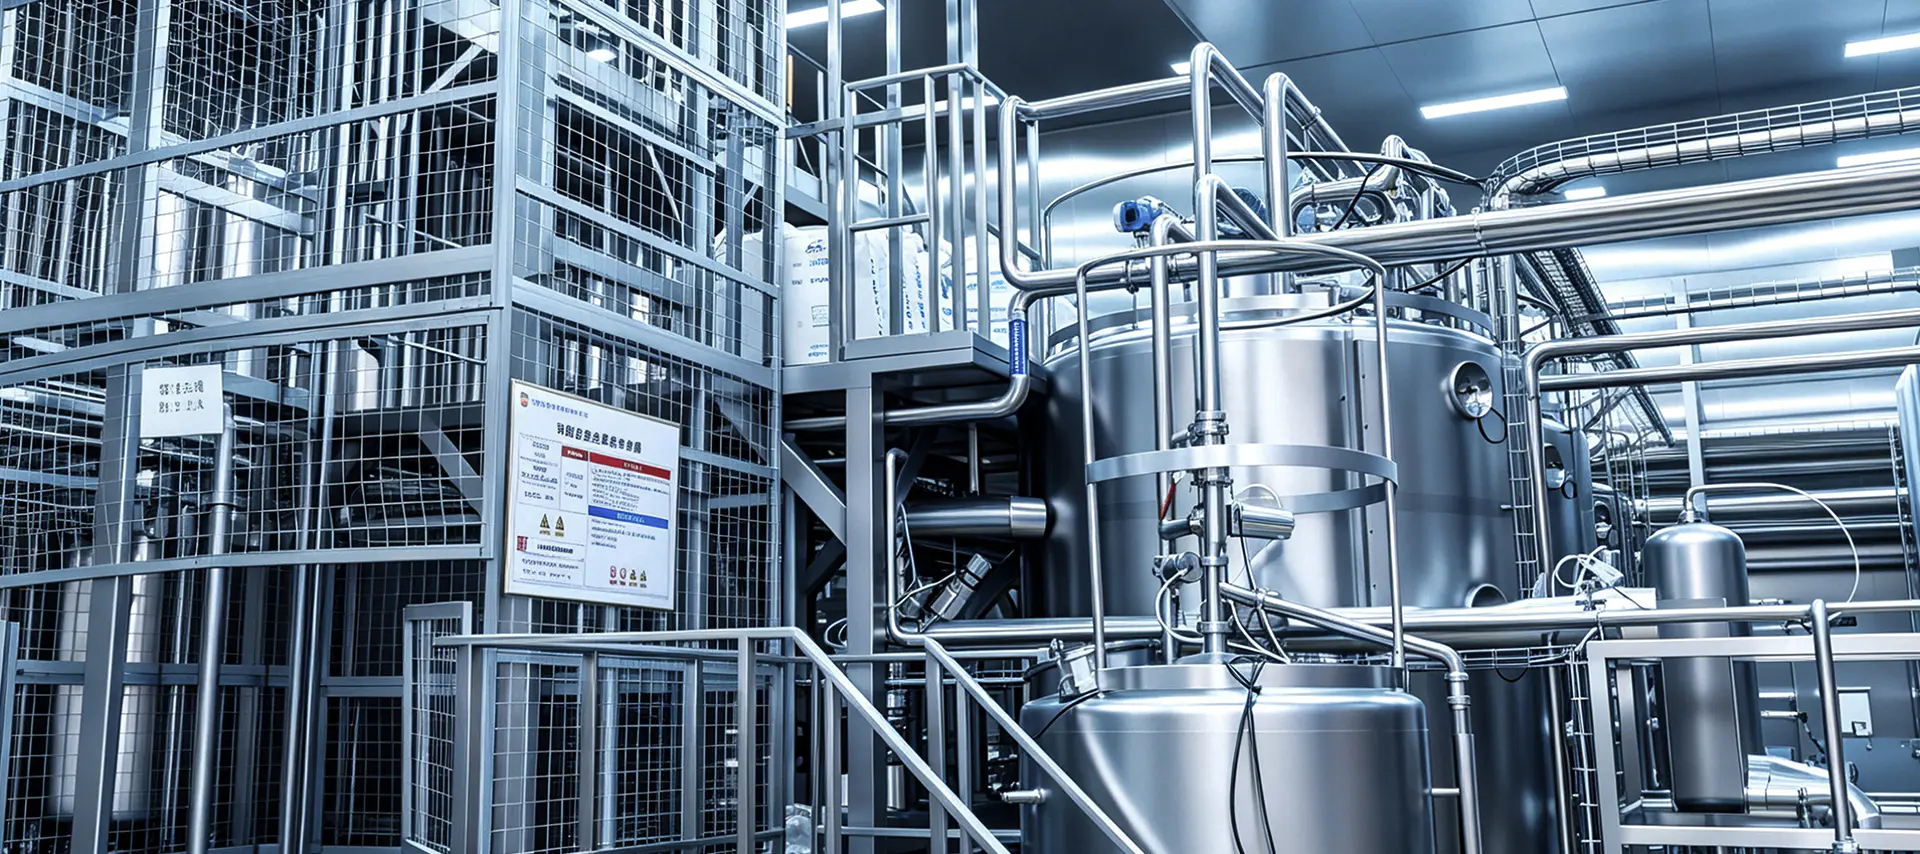
차 음료를 상업적으로 생산하려면 차를 끓여서 병에 밀봉하는 것보다 훨씬 더 많은 일이 필요합니다. 완전히 통합된 차 음료 가공 생산 라인은 정밀한 성분 처리, 열처리, 멸균 충전 및 자동화된 포장을 연속적인 고출력 시스템으로 결합합니다. 최종 제품이 바로 마실 수 있는(RTD) 녹차, 우유를 넣은 홍차, 허브 차 등 무엇이든 기본 생산 논리는 구조화된 작업 순서를 따릅니다. 각 단계를 이해하면 제조업체는 효율성 격차를 식별하고 식품 안전 규정 준수를 보장하며 제품 품질을 저하시키지 않고 생산량을 확장하는 데 도움이 됩니다.
모든 생산은 원자재 섭취로 시작됩니다. 건조된 찻잎, 식물 추출물, 감미료, 첨가물 및 물을 수령하고 확립된 품질 사양에 따라 검사합니다. 루스리프 투입의 경우, 재료가 처리 바닥에 들어가기 전에 수분 함량, 입자 크기 및 미생물 부하가 평가됩니다. 수돗물이나 우물물은 역삼투(RO) 여과 및 탈이온화를 통해 정제하여 맛과 안정성을 변화시킬 수 있는 염소, 중금속 및 용존 고형물을 제거해야 하기 때문에 수처리도 마찬가지로 중요합니다.
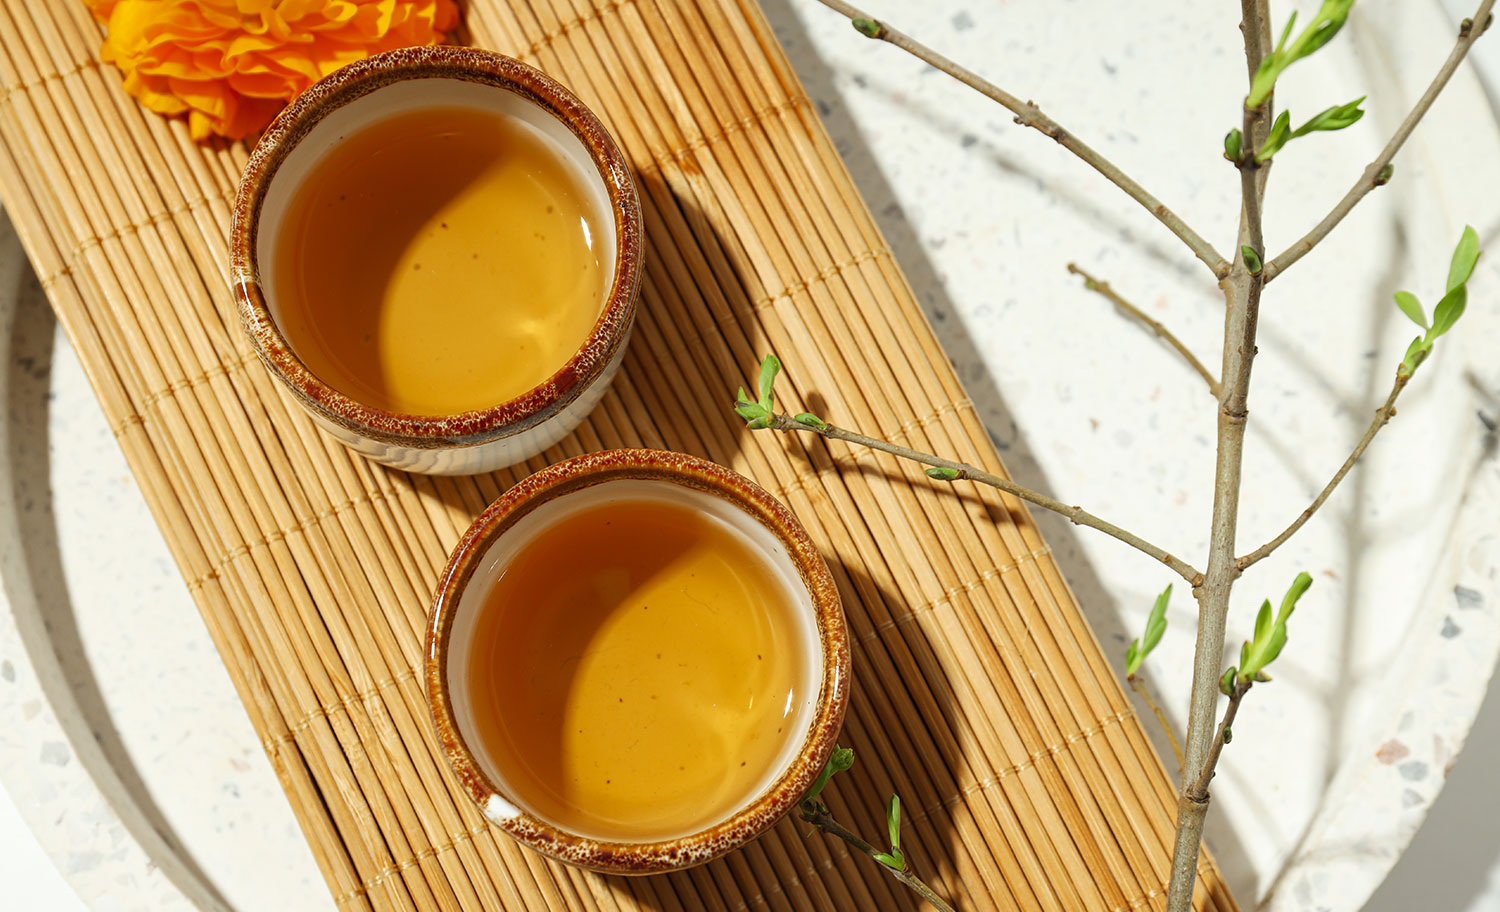
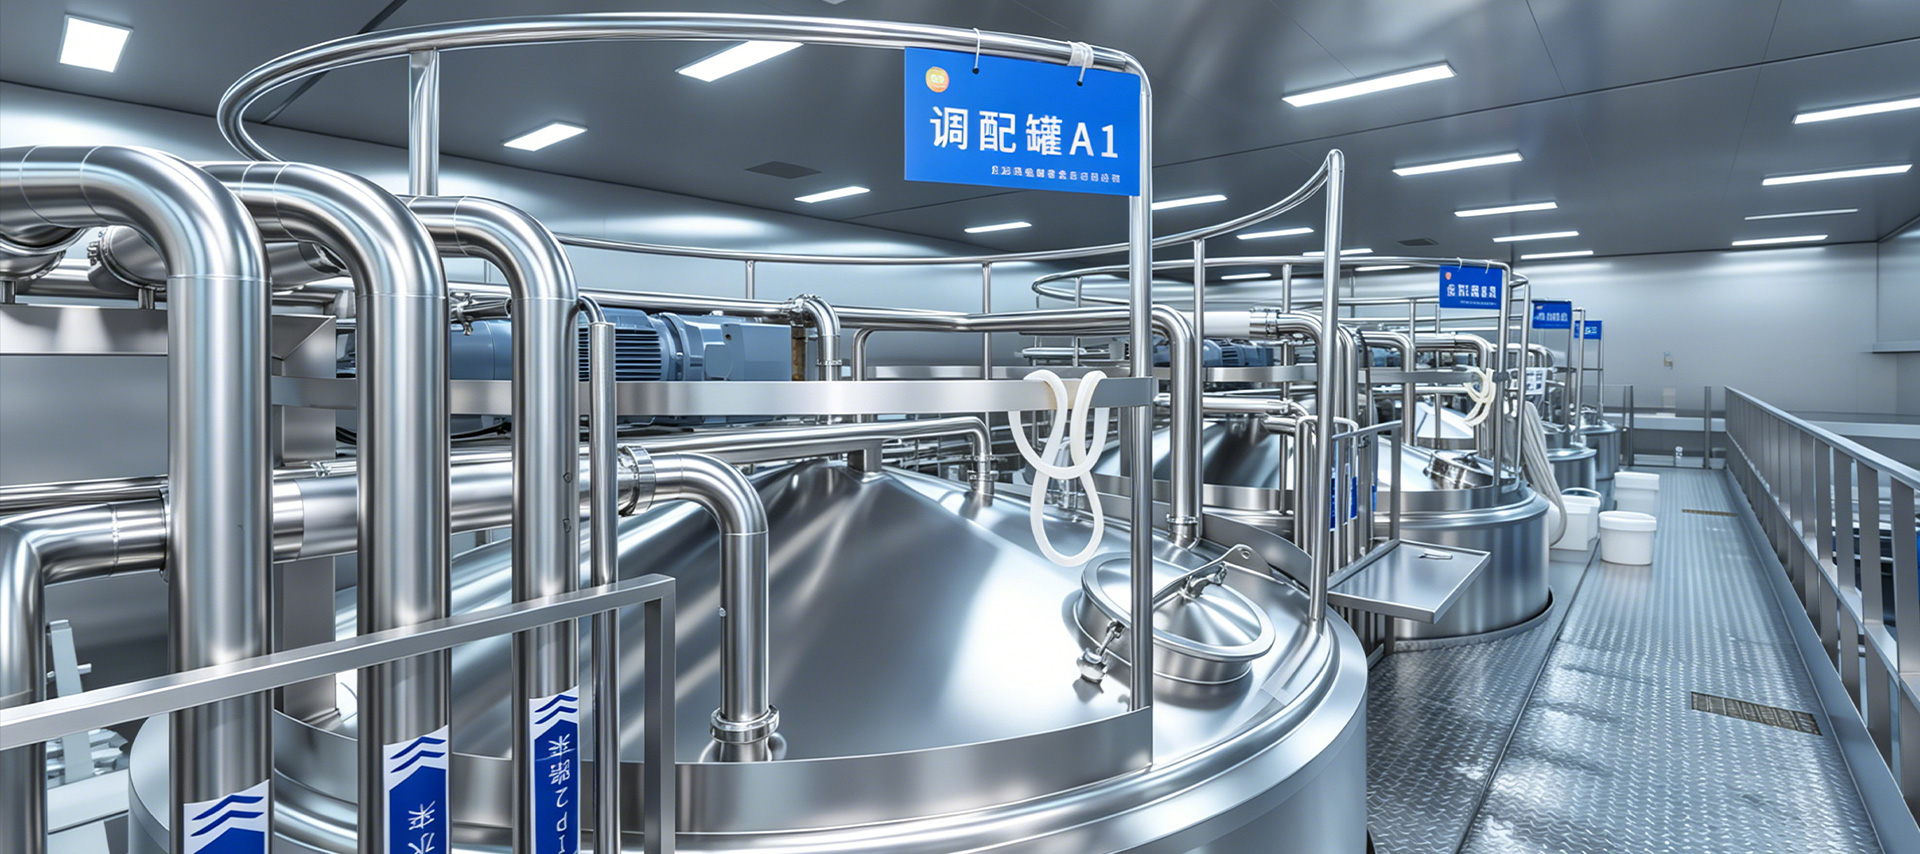
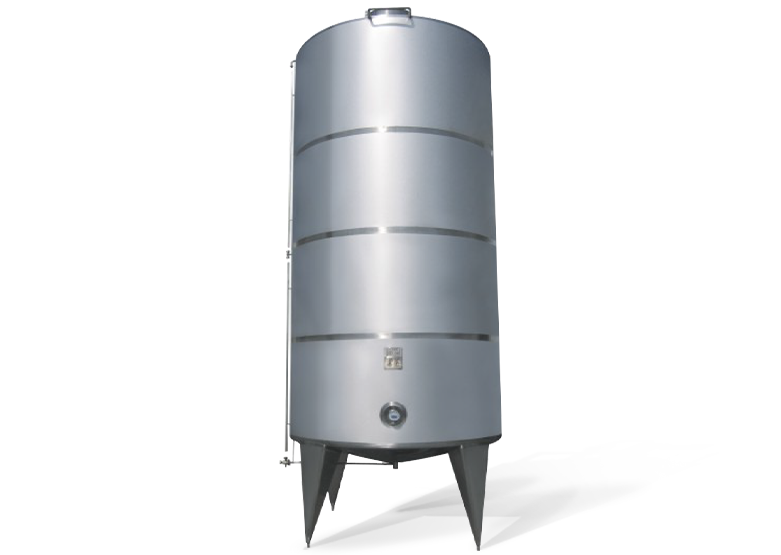
건조 재료는 일반적으로 덩어리짐과 오염을 방지하기 위해 온도가 조절되는 사일로나 밀봉된 용기에 보관됩니다. 농축된 식물 추출물이나 향료와 같은 액체 성분은 교반 시스템을 갖춘 스테인리스 스틸 탱크에 보관됩니다. 전처리 단계는 모든 다운스트림에 대한 품질 기준을 설정하여 잘 관리되는 라인에서 공급업체 자격 및 입고 검사 단계를 협상할 수 없게 만듭니다.
추출 단계에서는 원차 원료를 농축된 액상 베이스로 변환합니다. 산업용 차 추출 시스템은 일반적으로 뜨거운 물 추출과 콜드브루 추출의 두 가지 범주로 분류됩니다. 뜨거운 물 추출은 차 종류에 따라 75°C ~ 95°C 범위의 온도를 사용하여 제어된 접촉 시간 내에 카테킨, 카페인, 테아닌 및 방향족 화합물을 용해시킵니다. 콜드브루 시스템은 장기간에 걸쳐 20°C 미만의 온도에서 작동하여 쓴맛은 낮추고 부드러운 풍미를 제공하지만 사이클 시간은 더 길고 탱크 용량은 더 커야 합니다.
아래 표에는 연속 고온 추출 시스템에서 일반적인 차 유형에 대한 표준 작동 범위가 요약되어 있습니다.
| 차 종류 | 추출온도(°C) | 연락시간(분) | 차 대 물 비율 |
| 녹차 | 75~80 | 3~6 | 1:80 ~ 1:100 |
| 홍차 | 88~95 | 4~8 | 1:60 ~ 1:80 |
| 우롱차 | 82~88 | 4~7 | 1:70 ~ 1:90 |
| 허브 주입 | 90~95 | 5~10 | 1시 50분 ~ 1시 70분 |
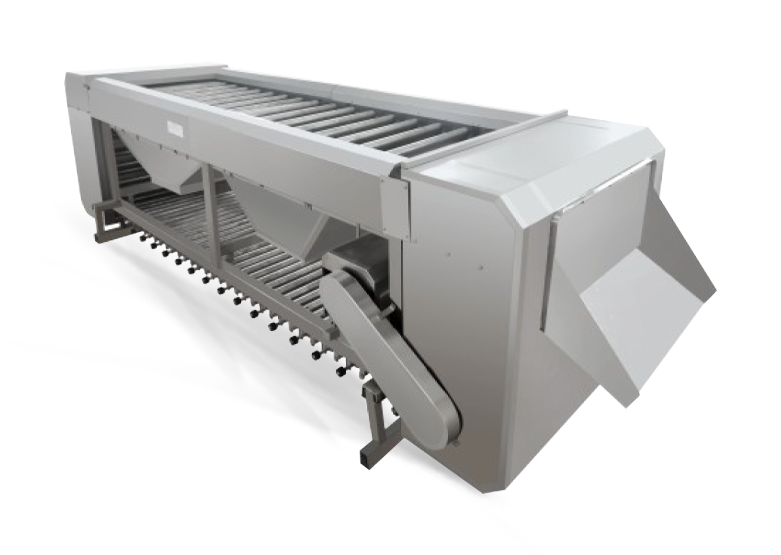
추출 후 액체는 여과 단계를 통과하여 사용된 잎과 부유 고형물을 제거합니다. 연속 벨트 프레스, 원심분리기 또는 판-프레임 필터가 일반적으로 사용되며, 상업용 병에 담긴 차에서 기대되는 투명도를 달성하기 위해 2차 미세여과막이 사용됩니다.
기본 차 액체가 준비되면 제품 공식에 따라 감미료, 산, 안정제, 비타민 또는 향료가 첨가되는 혼합 탱크에 들어갑니다. 자동 투여 시스템은 유량계와 로드 셀을 사용하여 각 성분이 엄격한 허용 범위 내에서 추가되도록 합니다. 밀크티 변형의 경우 유화 장비를 사용하여 지방 함유 유제품 또는 식물성 성분을 액체 매트릭스 전체에 고르게 분산시킵니다.
표준화에는 목표 감각 프로필을 충족하기 위해 브릭스(당 함량), pH 및 브릭스 대 산 비율을 조정하는 작업이 포함됩니다. 인라인 굴절계와 pH 센서는 제어 시스템에 실시간 피드백을 제공하여 제품이 열 처리로 이동하기 전에 자동 수정이 가능하도록 합니다. 이 단계에서는 배치 간 일관성 작업이 많이 발생하며 제조팀과 생산 운영자 간의 긴밀한 조정이 필요합니다.
열처리는 전체 차 음료 가공 생산 라인에서 가장 중요한 식품 안전 단계입니다. 포장 형식과 원하는 보관 기간에 따라 두 가지 주요 방법이 사용됩니다.
이 두 가지 방법 중 하나를 선택하는 것은 장비 투자뿐만 아니라 최종 제품의 향미 프로필에도 영향을 미칩니다. UHT 처리된 차는 높은 온도에서 메일라드 반응으로 인해 조리된 향이 나는 경우가 많으며, 이는 공식 조정이나 향미 차폐제를 통해 관리해야 합니다.
충전 단계에서는 열처리 중에 확립된 멸균성을 유지해야 합니다. 업계 전반에 걸쳐 세 가지 충전 방식이 표준입니다.
충전량 정확도는 인라인 중량 선별기 또는 유량계를 통해 모니터링되며 자동 거부 시스템은 밀봉 장치에 도달하기 전에 부족하거나 과도하게 채워진 용기를 제거합니다.
밀봉 후 용기는 정확한 등록을 위해 압력 감지, 수축 슬리브 또는 접착제 도포 라벨을 적용하는 라벨링 기계를 통해 이동합니다. 고속 잉크젯 또는 레이저 코더는 로트 번호, 제조 날짜, 유통기한 날짜를 용기나 캡에 직접 인쇄합니다. 비전 검사 시스템은 용기가 2차 포장으로 넘어가기 전에 누락된 라벨, 왜곡된 적용 및 읽을 수 없는 코드를 확인합니다.
2차 포장에는 개별 용기를 멀티팩으로 그룹화하거나 상자에 넣거나 수축 필름으로 포장하는 작업이 포함됩니다. 자동화된 케이스 설치기, 제품 컨베이어 및 케이스 포장기는 업스트림 충전 시스템과 동기화된 속도로 배송 케이스를 형성하고 채웁니다. 팔레타이징 로봇은 사전 프로그래밍된 패턴에 따라 팔레트에 케이스를 쌓아 적재 안정성과 창고 적재 효율성을 최적화합니다.
현대 차 음료 가공 생산 라인 최종 라인 검사에만 의존하기보다는 모든 단계에 품질 관리를 포함시킵니다. 중요한 제어점에는 추출 온도 및 시간, 여과 후 탁도, 혼합 브릭스 및 pH, 열 처리 치사율(F 값 또는 이에 상응하는 로그 감소), 충전 중량 및 밀봉 무결성이 포함됩니다. 이러한 각 매개변수는 SCADA 또는 PLC 시스템에 의해 기록되고 일괄 추적 목적으로 저장됩니다.
관능 평가 패널은 표준화된 프로토콜을 사용하여 각 생산 배치의 풍미, 색상 및 향을 평가합니다. 보관된 샘플에 대한 미생물학적 테스트를 통해 제품이 창고에서 출고되기 전에 무균 상태가 확인됩니다. 수출 시장의 경우 추가 규정 준수 검사에는 중금속 제한, 차 입력의 살충제 잔류 수준 및 포장 이동 테스트가 포함됩니다.
차 음료 생산 시설의 라인 효율성은 개별 기계 속도뿐만 아니라 각 단계가 얼마나 잘 통합되어 있는지에 따라 결정됩니다. 추출과 충전 사이의 버퍼 탱크는 업스트림 지연을 방지합니다. 자동화된 CIP(Clean-in-Place) 시스템은 생산 실행 사이에 가성, 산 및 헹굼 순서를 통해 처리 배관을 순환시켜 가동 중지 시간을 최소화하고 교차 오염 위험을 줄입니다. OEE(Overall Equipment Effectiveness) 추적은 운영 팀이 가용성 손실, 속도 손실 및 품질 손실을 개별적으로 수량화하여 광범위한 용량 업그레이드가 아닌 목표 개선 조치를 가능하게 하는 데 도움이 됩니다.
프로젝트 설계 단계 초기에 열처리, 충전 기술 및 컨테이너 형식의 올바른 조합을 선택하면 나중에 비용이 많이 드는 개조를 피할 수 있습니다. 시간당 5,000병에서 시간당 30,000병으로 규모를 확장하는 제조업체는 장비 크기 조정 문제뿐만 아니라 CIP 시퀀싱, 유틸리티 공급 및 품질 시스템 문서화의 변경에도 직면해 있습니다. 생산 라인을 처음부터 통합 시스템으로 계획하는 것은 지속 가능한 규모 확장과 대응적인 문제 해결을 구분하는 것입니다.

연락처 정보
Production Address: 번호 9188 Chuannan Fenggong Road, Fengxian District, 상하이
Office Address: 상하이 펑셴구 마오위안로 260호 57호 603호
TEL: 86-18221904658
E-mail: [email protected]
빠른 링크
맞춤 견적 요청 특별한 것이 필요하신가요? 우리가 도와드리겠습니다.