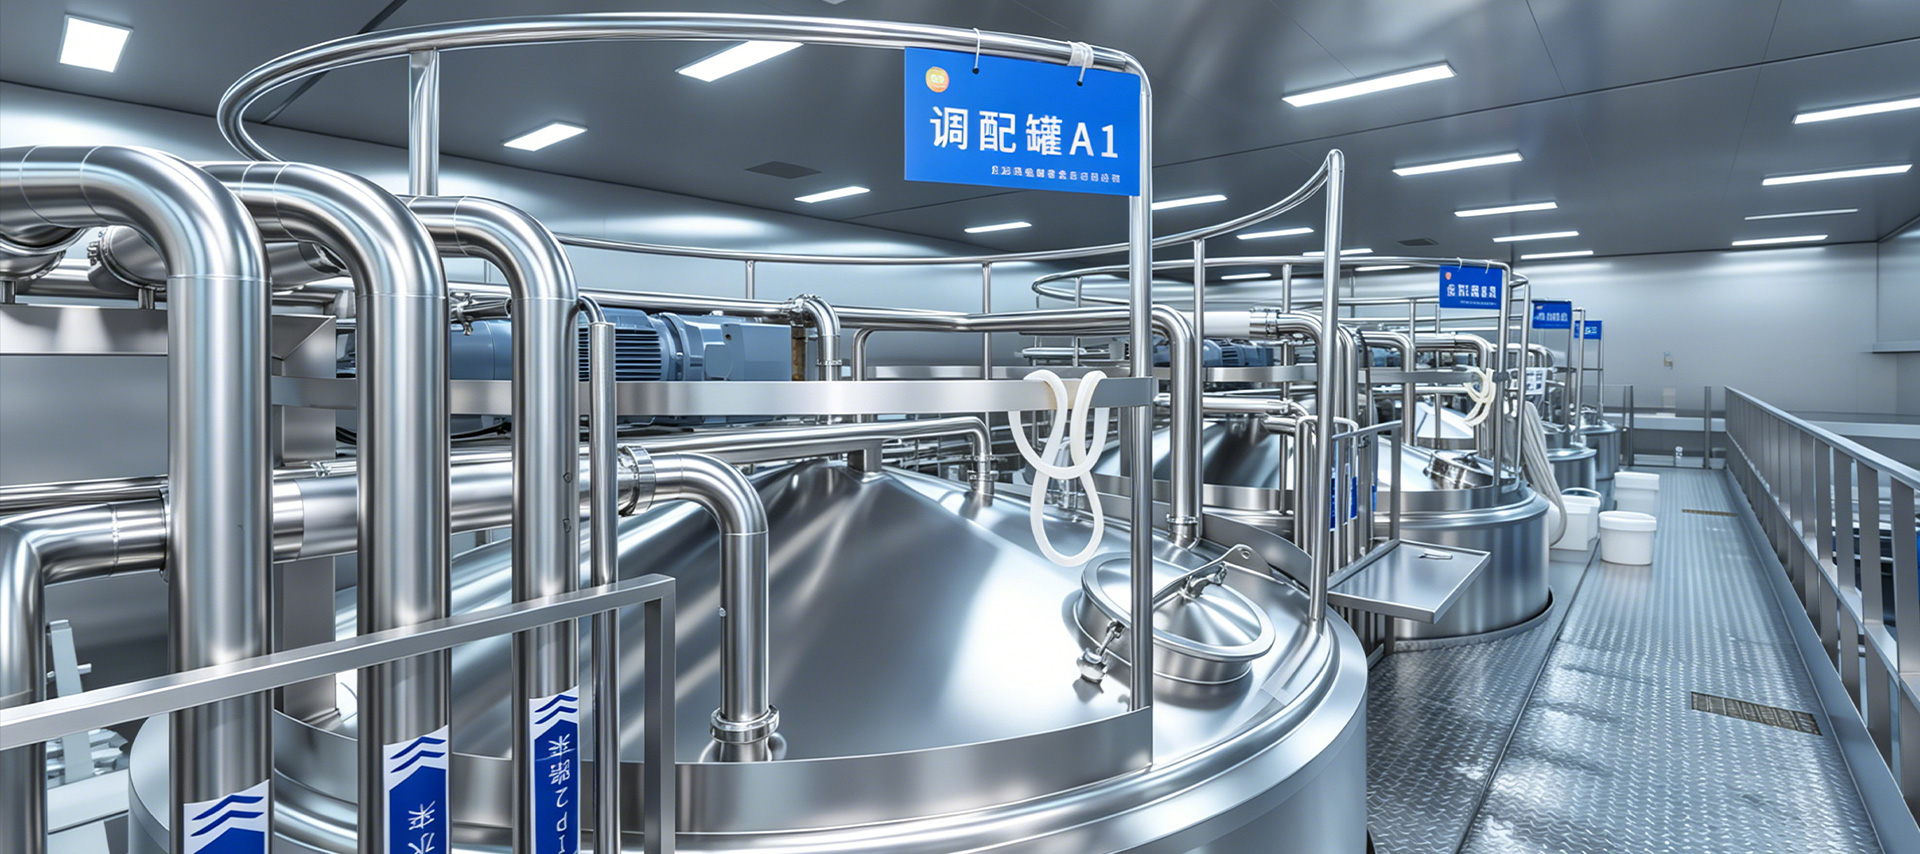
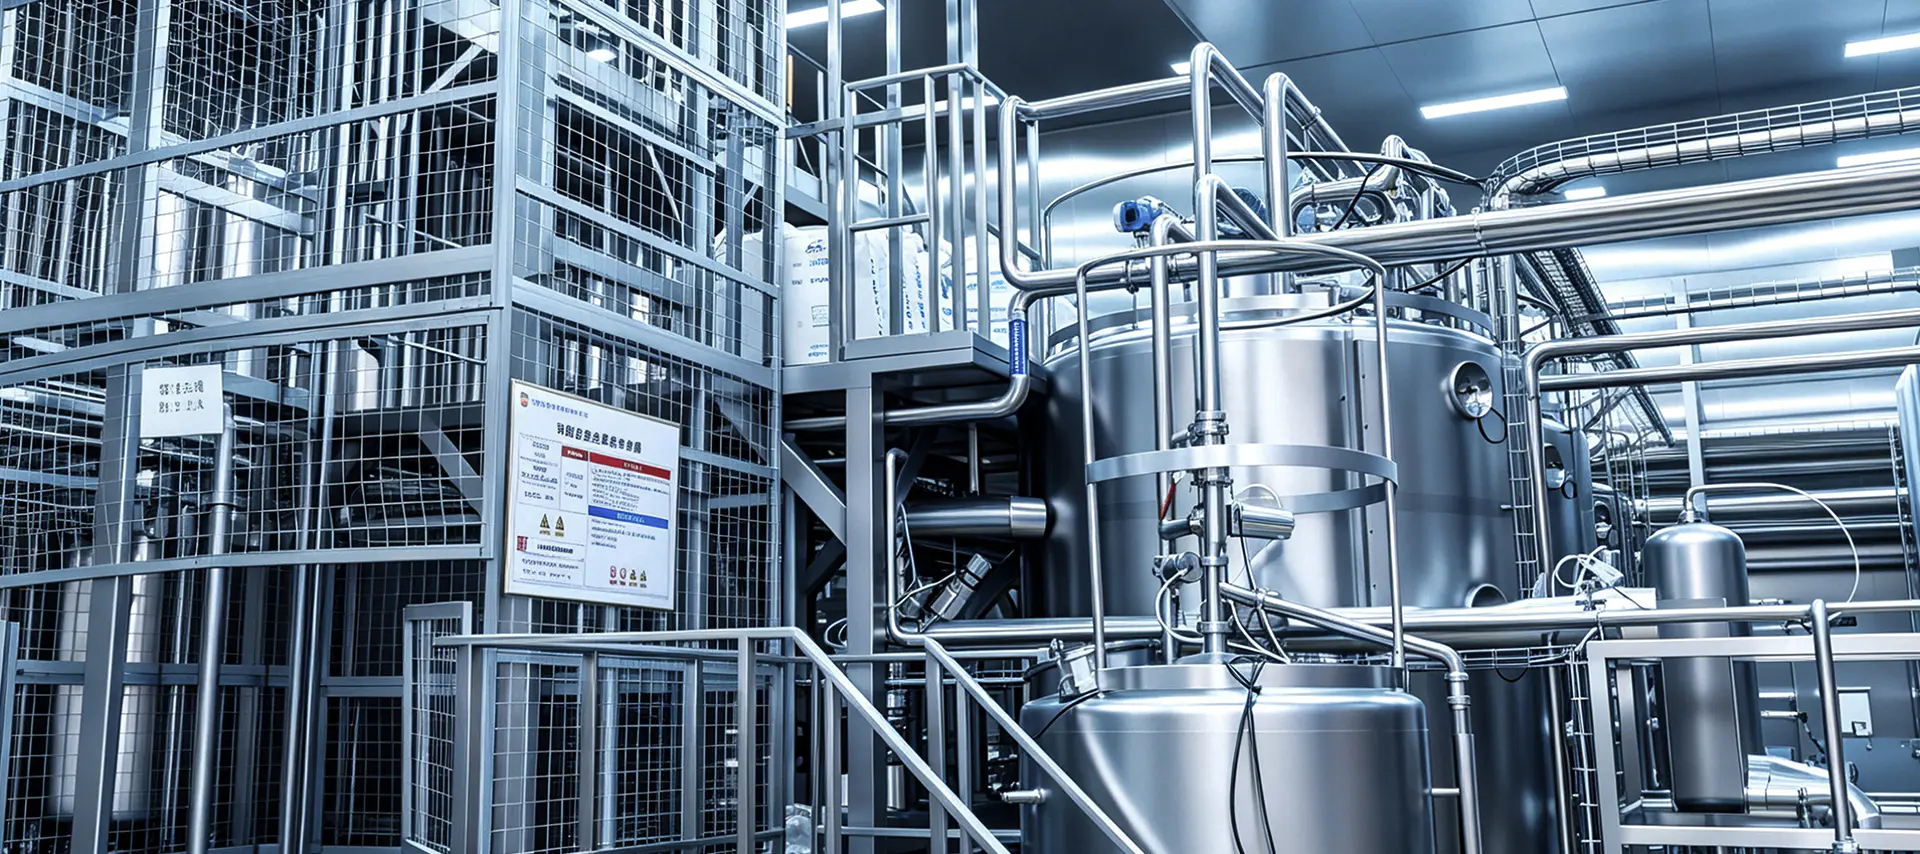
유제품 가공은 지난 수십 년 동안 극적으로 발전했습니다. 오늘의 유제품 생산 라인 더 이상 단순한 배치 처리 설정이 아닙니다. 이는 하나의 연속적인 작업 흐름 하에서 열처리, 멸균 포장, 발효 제어 및 저온 유통 관리를 결합하는 고도로 통합된 시스템입니다. 유제품 제조업체의 경우 전체 유제품 가공 라인 내 각 부문의 구조와 기능을 이해하는 것은 제품 품질을 유지하는 것뿐만 아니라 운영 효율성, 규정 준수 및 장기적인 수익성을 달성하는 데 필수적입니다.
초고온(UHT) 가공은 전 세계 유제품 산업에서 가장 널리 사용되는 기술 중 하나입니다. UHT 우유 생산 라인은 우유를 135°C~150°C 사이의 온도로 2~4초 동안 가열하여 모든 병원성 및 부패 미생물을 효과적으로 제거합니다. 이를 통해 최종 제품은 냉장 보관 없이 최대 12개월 동안 보관 안정성을 유지할 수 있습니다. 이는 수출 시장과 냉장 유통이 덜 발달된 지역에 큰 이점입니다.
UHT 라인의 핵심 장비에는 밸런스 탱크, 탈기 장치, 균질화기, 관형 또는 판형 열 교환기 및 무균 충전 기계가 포함됩니다. 각 구성 요소는 중요한 역할을 합니다. 균질기는 지방 소구 크기를 줄여 크림 분리를 방지하는 반면, 무균 필러는 멸균된 우유가 멸균 환경에서 포장되도록 보장하여 공정 후 오염의 위험을 제거합니다. 일반적으로 사용되는 포장 형식에는 Tetra Pak 상자, HDPE 병 및 무균 파우치가 포함됩니다.
UHT 처리에서 흔히 발생하는 문제 중 하나는 열교환기 표면에 열로 변성된 단백질과 인산칼슘 침전물이 쌓이는 오염입니다. 이 문제를 해결하기 위해 최신 UHT 시스템에는 각 생산 실행 후 장비 전체에 세척제를 자동으로 순환시켜 열 효율성을 유지하고 가동 중지 시간을 줄이는 CIP(Clean-In-Place) 시스템이 장착되어 있습니다.
UHT 우유와 달리 저온살균 우유는 HTST(고온 단시간) 방식으로 일반적으로 72°C에서 15초 동안 낮은 온도에서 처리됩니다. 이는 우유의 천연 맛, 영양 프로필 및 생리 활성 화합물을 더 많이 보존하면서 유해한 박테리아를 제거합니다. 저온살균 우유는 냉장 보관해야 하며 일반적으로 포장 및 저온살균 후 처리에 따라 유통기한은 7~21일입니다.
완전한 저온살균 우유 생산 라인에는 원유 수용 및 저장 탱크, 저온살균 및 냉각을 위한 판형 열 교환기, 균질화기, 표준화 장치(지방 함량 제어용) 및 충전 기계가 포함됩니다. 표준화 장치는 제조업체가 전유(3.5%), 반탈지(1.5~1.8%) 또는 탈지(0.5% 미만)와 같은 지방 함량 사양을 일관되게 충족할 수 있도록 해주기 때문에 대규모 작업에 특히 중요합니다.
온도 모니터링은 저온살균 우유 라인 전반에 걸쳐 중요한 관리 지점입니다. 자동화된 센서는 처리의 모든 단계에서 온도를 지속적으로 기록하고 기록합니다. 유지 튜브의 온도가 필요한 임계값 아래로 떨어지면 전환 밸브가 재처리를 위해 자동으로 우유의 방향을 전환합니다. 이는 처리되지 않은 제품이 필러에 도달하는 것을 방지하는 내장된 안전 메커니즘입니다.
모든 유제품의 품질은 궁극적으로 낙농장에서 시작됩니다. 착유 팔러 또는 착유 시설이라고도 불리는 잘 설계된 착유실은 유제품 생산 라인의 첫 번째 단계이며 원유의 미생물 부하 및 체세포 수에 직접적인 영향을 미칩니다. 제대로 관리되지 않은 우유실은 후속 열 처리로도 제거하기 어려운 오염을 초래할 수 있습니다.
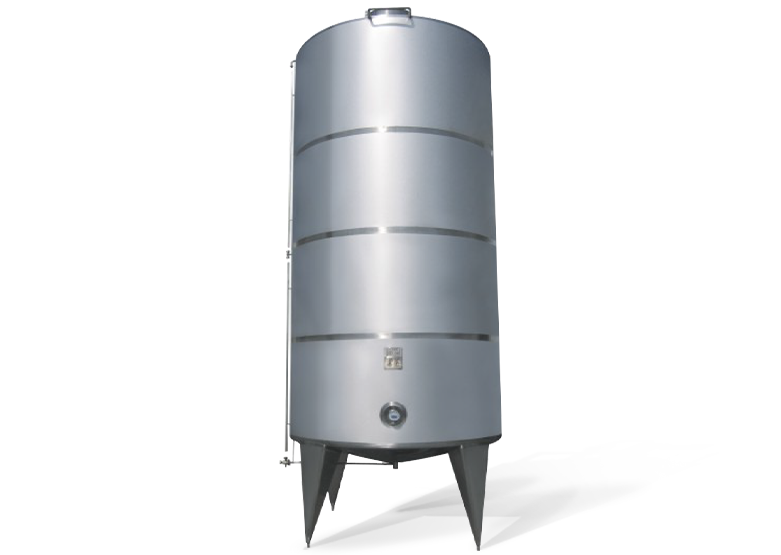
현대식 낙농장 우유실에는 자동 착유 시스템(AMS), 대량 우유 냉각 탱크, 인라인 여과 장치 및 CIP 세척 시스템이 갖추어져 있습니다. 벌크 우유 냉각 탱크는 착유 후 2시간 이내에 원유를 젖소의 체온(~38°C)에서 4°C 미만으로 빠르게 냉각합니다. 이는 박테리아 증식을 제한하는 중요한 창입니다. 우유실 전체의 스테인리스 스틸 구조는 청소가 쉽고 부식에 강한 위생적인 표면을 보장합니다.
농장 수준의 우유실에서 모니터링되는 핵심 성과 지표는 다음과 같습니다.
고품질의 농장 수준 인프라에 대한 투자는 선택 사항이 아닙니다. 이는 안전한 고급 유제품을 생산하기 위한 전제 조건입니다.
요구르트 생산에는 액상 우유 가공에 비해 완전히 다른 접근 방식이 필요합니다. 요구르트 발효 생산 라인에는 우유 유당을 젖산으로 전환시키기 위해 미생물 활동을 신중하게 제어하는 작업이 포함됩니다. 이는 pH를 낮추고 우유 단백질을 겔화시킵니다. 그 결과 특유의 톡 쏘는 맛과 걸쭉한 질감을 지닌 제품이 탄생했습니다. 이 라인은 일반적으로 세트 요구르트(최종 용기에서 발효), 교반 요구르트(탱크에서 발효시킨 후 교반) 또는 마실 수 있는 요구르트를 생산하며 각각 서로 다른 장비 구성이 필요합니다.
요구르트 발효 생산 라인의 핵심 단계는 다음과 같습니다.
| 단계 | 프로세스 | 주요 매개변수 |
| 1 | 우유 표준화 및 블렌딩 | 지방 및 단백질 함량 |
| 2 | 균질화 | 150~200bar 압력 |
| 3 | 열처리 | 90~95°C에서 5분간 |
| 4 | 냉각 및 스타터 배양 접종 | 42~44°C 접종 온도 |
| 5 | 발효 | 목표 pH 4.2~4.6 |
| 6 | 냉각 및 충전 | 충전 전 20°C 미만 |
사용되는 스타터 문화 - 일반적으로 다음의 조합 연쇄구균 서모필루스 그리고 락토바실러스 델브루에키이 하위종 불가리쿠스 — 일관된 발효 활동을 보장하려면 정확하게 투여하고 올바른 온도에서 첨가해야 합니다. 발효 탱크의 자동 pH 모니터링을 통해 작업자는 목표 산도에 도달했을 때 정확하게 발효를 종료할 수 있어 지나치게 신맛이 나는 제품을 초래할 수 있는 과잉 산성화를 방지할 수 있습니다.
경쟁력 있는 낙농 시설은 각 생산 라인을 개별적으로 운영하지 않습니다. 현대 유제품 가공 공장은 중앙 집중식 SCADA(감시 제어 및 데이터 수집) 시스템을 통해 UHT, 저온살균, 농장 접수 및 발효 라인을 통합합니다. 이를 통해 공장 관리자는 단일 제어 인터페이스를 통해 실시간 프로세스 데이터를 모니터링하고, 이상 징후를 감지하고, CIP 주기를 예약하고, 생산 보고서를 생성할 수 있습니다.
자동화는 에너지 효율성에도 중요한 역할을 합니다. 저온살균 및 UHT 라인의 열 회수 시스템은 가열에 사용되는 열 에너지의 최대 94%를 회수하여 증기 소비를 크게 줄일 수 있습니다. 펌프와 압축기의 가변 주파수 드라이브는 전기 사용량을 더욱 절감합니다. 지속 가능성 인증을 목표로 하거나 운영 비용 절감을 원하는 시설의 경우 이러한 투자는 일반적으로 2~3년 내에 회수됩니다.
추적성은 통합이 측정 가능한 가치를 제공하는 또 다른 영역입니다. 가공, 포장 및 유통을 통해 농장 우유 섭취량의 배치 기록을 연결함으로써 유제품 제조업체는 식품 안전 사고에 신속하고 정확하게 대응할 수 있으며, 영향을 받는 제품 로트를 며칠이 아닌 몇 분 내에 격리할 수 있습니다. 이러한 수준의 추적성은 주요 시장의 소매업체와 규제 기관에서 점점 더 요구되고 있습니다.
생산 라인의 올바른 조합을 선택하는 것은 대상 제품 혼합, 일일 처리 용량, 시장 지리, 사용 가능한 인프라 및 자본 예산 등 여러 요소에 따라 달라집니다. 현지 신선 시장에 서비스를 제공하는 소규모 지역 유제품은 요구르트 발효 장치를 갖춘 저온살균 우유 라인을 우선시할 수 있습니다. 이와 대조적으로 대규모 수출 지향 프로세서는 UHT 용량 및 무균 포장 기술에 막대한 투자를 할 것입니다.
장비 공급업체를 평가할 때 구매자는 초기 구매 가격을 넘어서 에너지 소비, 예비 부품 가용성, 애프터 서비스 범위, 비슷한 규모의 설치에 대한 공급업체의 실적 등 총 소유 비용을 조사해야 합니다. 전체 라인 시운전 전 파일럿 규모 테스트를 통해 특히 신제품 카테고리나 특이한 원유 구성의 경우 비용이 많이 드는 실수를 방지할 수 있습니다.
궁극적으로 잘 구성된 유제품 생산 라인은 단순한 자본 자산이 아니라 유제품 브랜드의 운영 중추입니다. 처음부터 기술, 레이아웃 및 프로세스 제어를 올바르게 수행하면 제품 품질, 생산 가동 시간 및 시장 수요 증가에 따른 용량 확장 능력이 결정됩니다.

연락처 정보
Production Address: 번호 9188 Chuannan Fenggong Road, Fengxian District, 상하이
Office Address: 상하이 펑셴구 마오위안로 260호 57호 603호
TEL: 86-18221904658
E-mail: [email protected]
빠른 링크
맞춤 견적 요청 특별한 것이 필요하신가요? 우리가 도와드리겠습니다.