요구르트 발효 생산 라인 Factory
-- 꾸준하고 신뢰할 수 있는 제조업체 --
제품개요
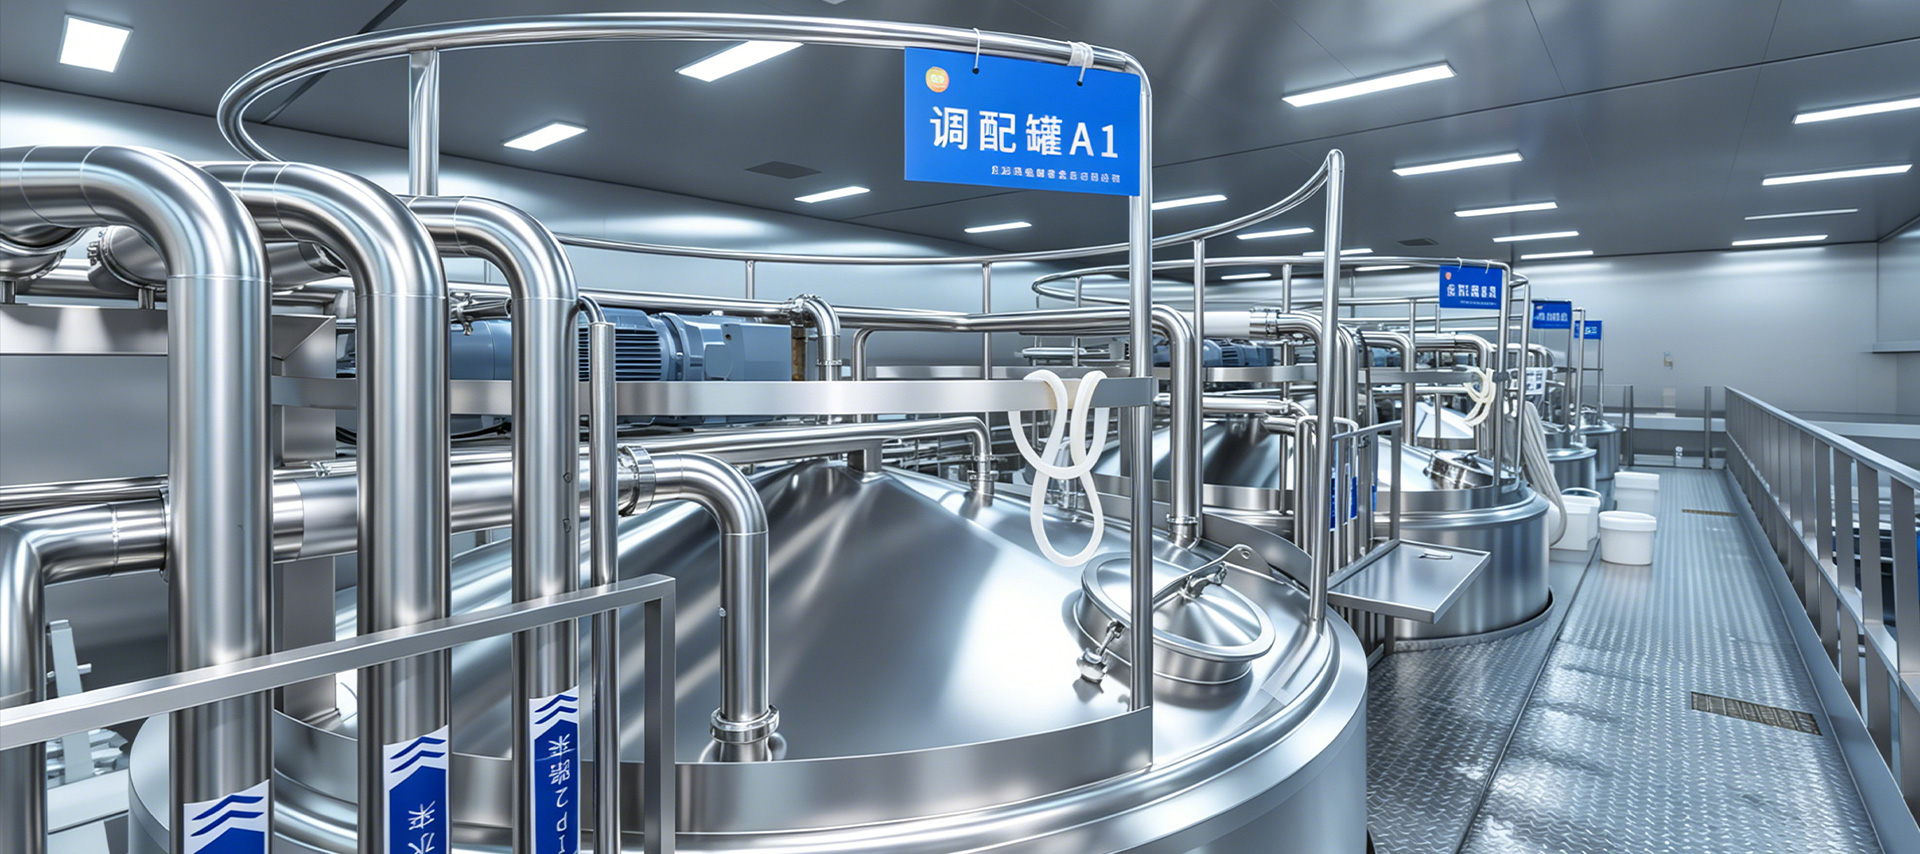
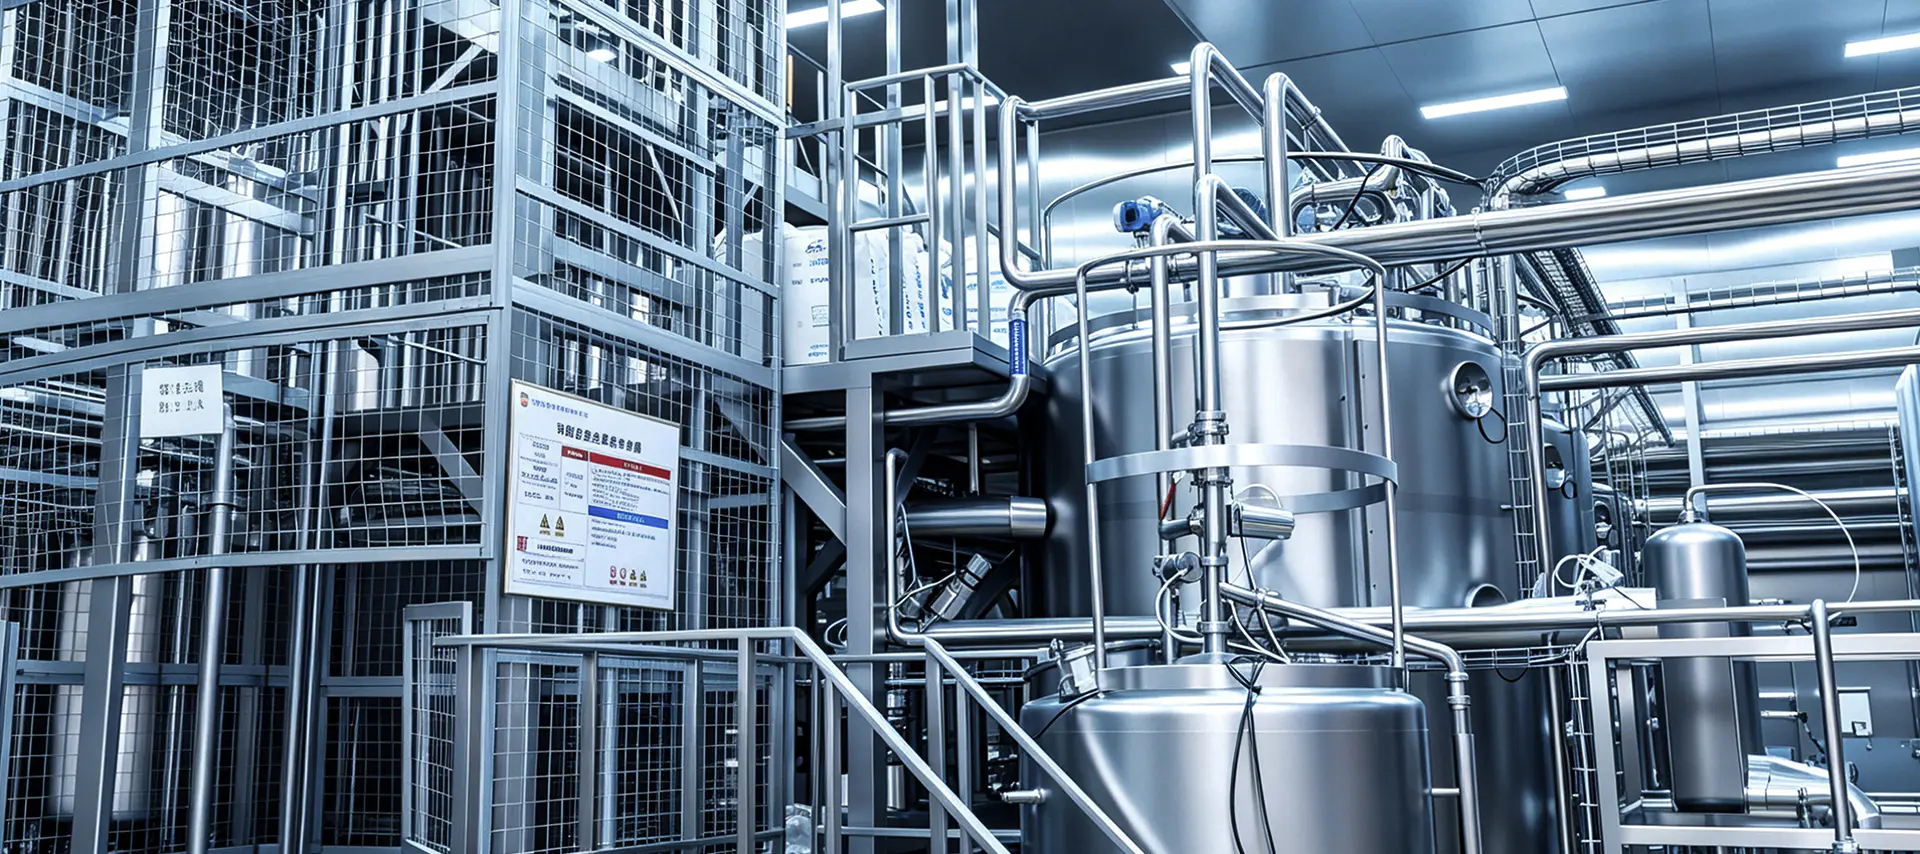
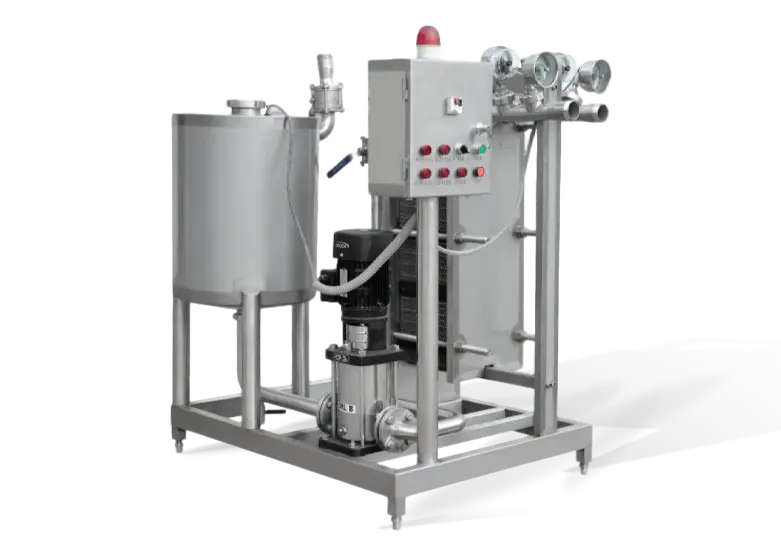
당사의 요구르트 발효 생산 라인은 세트 요구르트, 교반 요구르트, 그릭 요구르트 및 향이 첨가된 프로바이오틱 음료를 제조하기 위한 전체 공정 자동화 솔루션입니다. 원유 접수 및 저온살균을 시작으로 정확한 온도 조절 발효, 급속 냉각, 향미 및 위생적인 충진을 통해 이 라인은 모든 배치에서 일관된 질감, 안정적인 산도 및 활성 프로바이오틱스 수를 제공하도록 설계되었습니다. 식품 등급 SS 316L로 제작되고 PLC 자동화로 제어되는 이 라인은 GMP, CE 및 ISO 9001 표준을 충족하며 소규모 장인 낙농장부터 하루에 수만 리터를 생산하는 대규모 산업용 요구르트 제조업체에 이르기까지 용량을 구성할 수 있습니다.
기술 사양서
| 매개변수 | 세부정보 |
|---|---|
| 처리능력 | 500L/h – 20,000L/h(배치 또는 연속) |
| 저온살균 온도 | 85~95°C, 15~30분간 유지(유청 단백질이 겔 구조로 변성됨) |
| 균질화 압력 | 150~200bar(2단계) |
| 발효온도 | 40~45°C, 재킷 탱크에서는 0.5°C로 제어 |
| 발효시간 | 4~8시간(요구르트 세트); 3~5시간 (교반, 탱크 발효) |
| 스타터 문화 | L. 불가리쿠스 S. 써모필루스(표준); 추가 프로바이오틱스 균주 선택 사항 |
| 발효 후 냉각 | 미생물 활동을 중단하기 위해 4~8°C까지 급속 냉각 |
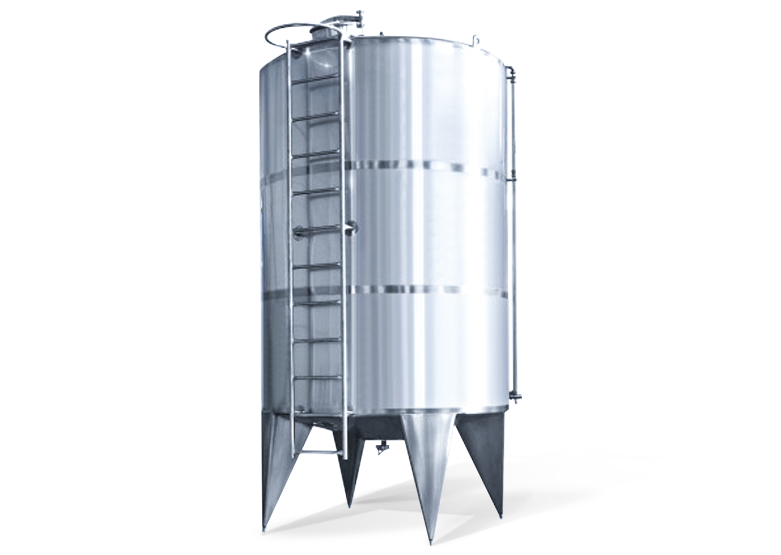
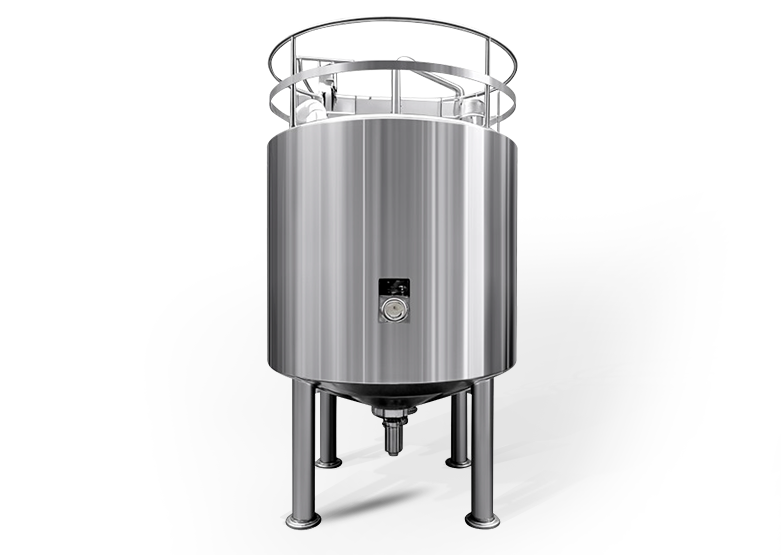
| 발효조 재료 | SS 316L, 절연재로 완전히 피복됨; CIP 가능 |
| 해당 제품 | 세트 요거트, 저어 요거트, 그릭 요거트, 맛 요거트, 프로바이오틱스 음료 |
| 인증 | CE, ISO 9001, GMP 준수 |
주요 특징
- 정밀 재킷 발효 탱크는 발효 온도를 0.5°C 이내로 유지하여 모든 배치에서 일관된 산도 발달, 젤 구조 및 활성 프로바이오틱스 수를 보장합니다.
- 더 높은 저온살균 온도(85~95°C)는 유청 단백질을 변성시켜 요거트의 질감을 개선하고 이수 현상(유청 분리)을 줄이며 제품 유통기한을 연장합니다. 이는 표준 우유 저온살균과의 주요 차이점입니다.
- 멸균 스타터 배양 투여 시스템은 측정된 양의 생균 배양액을 무균 조건에서 냉각된 우유에 직접 주입하여 오염을 방지하고 배치별로 안정적인 배양 성능을 보장합니다.
- 발효 후 과일 피더 및 향료 시스템은 충전 전에 과일 준비물, 설탕 시럽 및 천연 향료를 인라인으로 추가하여 단일 라인에서 다양한 향이 나는 요구르트 SKU를 지원합니다.
- 모듈식 구성은 동일한 기본 플랫폼에서 세트 요구르트(최종 포장에서 발효)와 교반 요구르트(충전 전 탱크 발효)를 모두 지원합니다.
프로세스 흐름
- 원유 접수 및 보관: 원유는 도착 시 품질 테스트를 거쳐 불순물을 제거하기 위해 여과된 후 SS 316L 단열 저장 탱크에서 4°C로 냉각됩니다. 유고형분 함량은 단단하고 안정적인 요거트 젤 구조에 필요한 최소 함량인 11.2% 이상인 것으로 확인되었습니다.
- 표준화 및 성분 혼합: 지방과 단백질 수준은 레시피 목표에 따라 표준화됩니다. 추가 탈지분유, 설탕, 안정제(펙틴, 전분) 및 프리바이오틱 섬유질이 용해되어 제어된 교반 하에 우유 베이스에 혼합됩니다.
- 균질화: 우유는 60°C로 예열되고 2단계 고압 균질기를 통해 150~200bar에서 균질화되어 지방 소구체를 파괴하고 매끄럽고 균일한 베이스를 형성하며 연장된 발효 기간 동안 크림 분리를 방지합니다.
- 고온 저온살균: 우유를 85~95°C로 가열하고 15~30분 동안 유지합니다. 온도가 높아지면 부패 유기체가 파괴될 뿐만 아니라 유청 단백질도 변성됩니다. 이는 요구르트의 바디감을 크게 개선하고 이수 현상(유청 분리)을 감소시키며 점도를 높이는 중요한 단계입니다.
- 냉각 및 접종: 저온살균 우유는 42~45°C로 냉각되고 살아있는 스타터 배양균(락토바실러스 불가리쿠스 및 연쇄상 구균 써모필루스 및 선택적 프로바이오틱 균주)이 보정된 멸균 투여 시스템을 통해 냉각된 우유에 무균 투여됩니다.
- 발효: 접종된 우유는 재킷이 달린 스테인리스 스틸 발효 탱크에 42°C에서 4~8시간 동안 보관됩니다. 인라인 pH 센서는 산성화 곡선을 모니터링합니다. 목표 pH인 4.2~4.6에 도달하면 냉각을 통해 발효가 중단됩니다.
- 냉각, 향미 및 충전: 발효 요구르트는 식감과 프로바이오틱스 활동을 유지하기 위해 4~8°C로 급속 냉각됩니다. 위생적인 조건에서 제품이 컵, 병 또는 파우치에 채워지기 전에 인라인 투여 시스템을 통해 과일 준비, 향료 또는 감미료가 추가됩니다.
경쟁적 이점
- 지속적인 프로바이오틱스 활동: 0.5°C 이내의 정확한 발효 온도 제어와 배치 후 활성 프로바이오틱스 수의 신속한 발효 후 냉각 잠금을 통해 건강 기능에 대한 주장을 뒷받침하고 제품 유효 기간 동안 라벨에 명시된 CFU 요구 사항을 충족합니다.
- 멀티 요구르트 유형의 유연성: 세트 요거트, 젓는 요거트, 드링킹 요거트, 그리스 스타일(체른) 요거트, 향이 첨가된 프로바이오틱 음료를 모두 동일한 플랫폼에서 사전 저장된 PLC 레시피 프로그램 간 전환을 통해 생산할 수 있어 단일 자본 투자로 SKU 범위를 극대화할 수 있습니다.
- 감소된 이분법: 최적화된 균질화 압력과 고온 저온살균(85~95°C)의 조합은 완제품에서 유청 분리를 크게 줄여, 지속적으로 두껍고 부드러운 질감을 제공하여 진열대 매력을 높이고 소비자 불만을 줄입니다.
- 신속한 맛 및 과일 통합: 인라인 과일 피더 및 정밀 향미료 투여 시스템은 수동 배치를 제거하고 교차 오염 위험을 줄이며 30분 이내에 일반 요구르트에서 딸기, 블루베리 또는 망고 변형까지 다양한 맛 SKU 간 신속한 전환을 가능하게 합니다.
- 낮은 노동 요구 사항: 자동 CIP를 갖춘 전체 PLC 자동화는 총 숙련 노동 요구 사항을 교대당 1~2명의 작업자로 줄여 반 수동 유제품 가공 공장에 비해 리터당 생산 비용을 크게 낮춥니다.